


터빈 블레이드의 제조 정확도를 향상시키기 위한 종합 전략
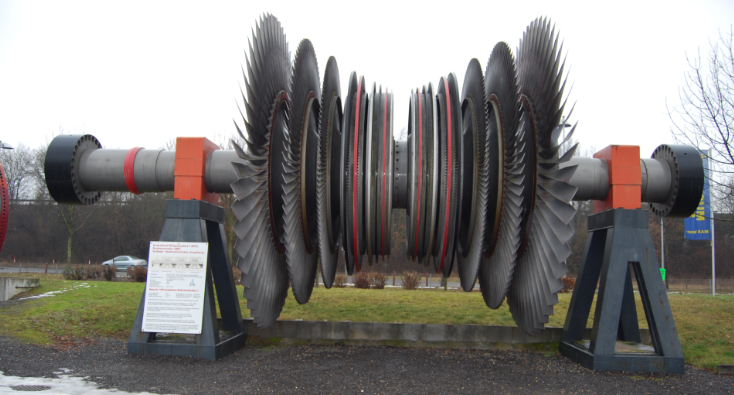
가스 동역학 에너지 변환의 핵심 구성 요소인 터빈 블레이드의 치수 정확도는 가스 터빈의 원활한 설치 여부와 관련이 있을 뿐만 아니라 안전한 작동을 보장하는 핵심 요소이기도 합니다. 터빈 블레이드 부품은 두께가 고르지 않은 복잡한 공간 표면이며, 무한 투자 정밀 주조 공정이 복잡하여 각 단계가 최종 블레이드의 치수 정확도에 영향을 미치고 기하학적 특성을 고려하기 어렵습니다. 블레이드 굽힘, 비틀림 변형 및 블레이드 곡률은 금형 표면 축소 방법에만 의존합니다. 왁스 몰드에서 블레이드 캐스팅까지의 과정에서 부피 수축이 발생할 뿐만 아니라 기하학적 특성도 어느 정도 변경되어 캐스팅 크기가 정렬되지 않게 됩니다. 따라서 실제 생산 공정에서는 터빈 블레이드 제조의 각 링크를 정확하게 측정하고 제어해야 합니다. 이르면 1970년대부터 영국과 미국이 코어 제어 기술 분야에서 괄목할 만한 성과를 거두어 주조에 활용하고 있습니다. 최근 해외의 가스터빈 엔진 블레이드에 대한 광학스캐너 및 산업용 단층촬영(CT) 전산화 측정에서는 블레이드 측정 정밀도를 50~80μm 이내로 제어할 것을 요구하고, 허용 공차는 ±±0.5mm 이내로 제어하고 있다. 또한, CAD 모델과의 정합을 통해 블레이드 각 부분의 뒤틀림 및 변형을 직접적으로 반영할 수 있다[51-52].
블레이드의 중요한 역할과 제조 기술의 어려움으로 인해 터빈 블레이드 형상 제어는 해외에서 매우 핵심 기술로 간주되며 연구 결과가 거의 공개되지 않습니다. 중국의 가스 터빈 엔진 블레이드 테스트 기술은 아직 개발 단계에 있습니다. 시험기술표준 측면에서 참고할 국내 항공산업 표준은 HB5647-98와 HB20126-201뿐입니다. 따라서 일부 국내 제조업체 및 연구 기관에서는 애플리케이션 관리에 편리한 내부 승인을 위한 자체 테스트 및 승인 기술 요구 사항을 제시했습니다. 이 과정에서 외국의 측정 기술 수단을 결합하여 측정 장치가 측정 대상과 접촉하는지 여부에 따라 가스터빈 엔진 블레이드의 측정 방법은 접촉식과 비접촉식으로 구분됩니다. 접촉 측정 방법에는 주로 표준 템플릿 측정 방법, 인덕턴스 측정 방법 및 세 가지 좌표 측정 방법이 포함됩니다. 비접촉 측정 방법에는 주로 레이저 스캐닝 측정, 초음파 감지, 머신 비전 측정 및 산업용 CT 측정이 포함됩니다[53]. 또한, 현재 일부 연구자들이 수치 시뮬레이션을 기반으로 한 블레이드 크기 제어에 대한 연구를 진행하고 있으며, 빅데이터와 수치 시뮬레이션을 기반으로 한 오류 축적 및 전달은 향후 개발의 중요한 방법이 되었습니다.
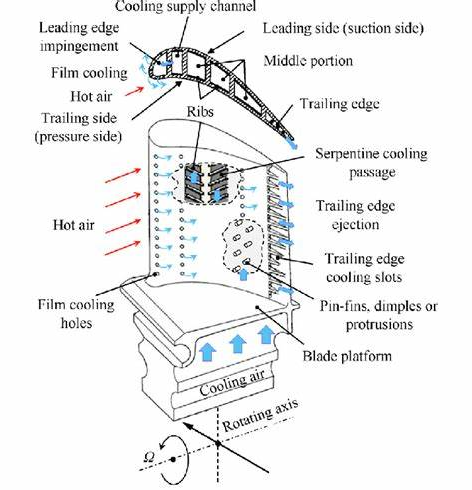
가스터빈 원통형/단결정 터빈 블레이드의 구조적 특성과 주조공정 특성을 바탕으로 정밀주조 전 공정의 치수정확도 제어는 블레이드 크기의 적격률을 향상시키는 열쇠입니다. 이를 기반으로 본 연구그룹에서는 3차원 레이저 스캐닝 측정법과 산업용 CT 측정법을 3차원 좌표 및 초음파 검출법과 결합하여 가스터빈 엔진 블레이드의 전 공정 준비 과정에서 결함 검출 및 크기 측정을 수행한다. (왁스 몰드 블랭크, 코어 블랭크, 세라믹 코어, 왁스 프레스 코어, 왁스가 있는 몰드 쉘, 왁스가 없는 몰드 쉘, 주조). 터빈 블레이드 준비 전 과정의 치수 정확도와 오차 제어 모델이 확립되었습니다.
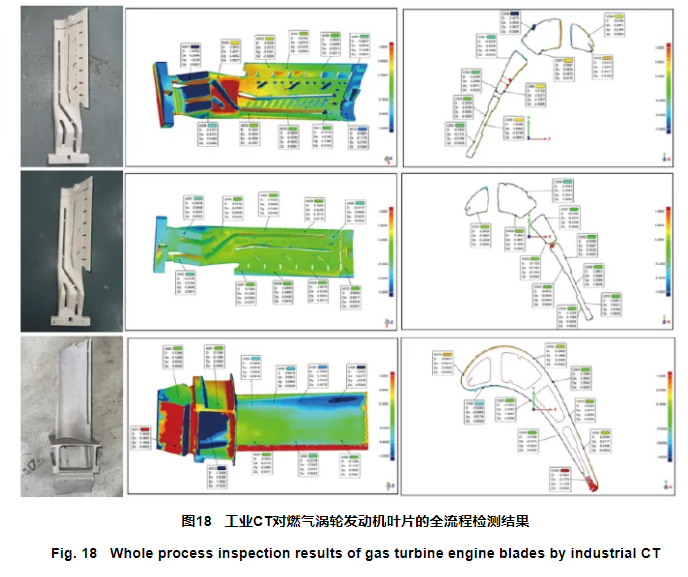
무화과. 도 18은 우리가 개발한 특정 형태의 가스터빈의 대형 터빈 블레이드의 블랭크, 코어, 캐스팅 등 주요 측면의 블레이드 크기 측정 결과를 분석한 결과를 보여준다. 주조의 경우 GB/T 6414−−2017의 DCPG5를 참조하세요. 허용 공차는 ±±0.5mm이고 측정 정확도는 120μm에서 제어되어야 합니다. 세라믹 코어의 허용 공차는 ±±0.3mm이며, 측정 정확도는 80μμ에서 제어되어야 합니다.
중. 블레이드 개발 과정에서는 전 공정에서 준비된 모든 블레이드에 대해 치수 정확도 제어가 수행되며, 가스터빈 엔진의 블레이드 준비 과정 중 블랭크, 코어, 주조 단계의 치수 정확도 및 오차를 분석한다. 역검증 소프트웨어 Geomajic-Control 또는 GOM. 블레이드 준비 전 과정의 치수편차와 변형법칙이 사전에 밝혀졌다. 결과는 3D 레이저 스캐닝, 산업용 CT 및 초음파 테스트와 같은 비파괴 측정 방법이 특정 유형의 가스 터빈 엔진 블레이드의 측정 정확도 요구 사항을 충족할 수 있음을 보여줍니다. 3차원 레이저 스캐닝 측정 방법은 가스터빈 엔진의 블레이드, 왁스 몰드, 세라믹 코어 등 핵심 중간 부품의 윤곽을 얻을 수 있으며 블레이드의 비틀림 변형을 정확하게 평가할 수 있습니다. 산업용 CT는 세라믹 코어, 왁스 몰드 및 몰드 쉘의 내부 결함을 감지할 수 있을 뿐만 아니라 윤곽, 내부 캐비티 구조, 벽 두께 및 기타 핵심 부품을 높은 정밀도로 측정할 수 있습니다. 초음파 검사는 왁스 몰드와 블레이드의 벽 두께 구조를 정확하게 측정할 수 있습니다. 이러한 고급 측정 방법은 대형 터빈 블레이드의 전체 프로세스에 대한 크기 측정과 정확한 제어를 보장하며, 특히 금형 쉘의 내부 캐비티 구조를 추출하고 비교할 수 있는 산업용 CT 감지 기술을 기반으로 하는 금형 쉘의 크기 측정을 보장합니다. 기존 측정 방법으로는 불가능했던 금형 쉘 크기의 정확한 측정을 모델과 함께 실현합니다.
현재 점차 성숙해지고 가스 터빈 엔진 블레이드의 엔지니어링 적용에 적용되는 테스트 방법은 블레이드 개발 주기를 크게 단축하고 블레이드 크기의 적격 비율을 향상시키며 블레이드 비용을 절감합니다. 그러나 가스터빈 엔진 블레이드의 경우 블레이드 시험을 위한 기술사양 및 표준체계가 미비하고, 효과적인 기술검증 수단이 부족하며, 블레이드 준비 과정에서 치수 변화 및 오류 누적에 따른 데이터 축적이 미흡하고, 자체 역량 부족 등의 문제점이 여전히 남아있다. -블레이드 크기 측정 및 분석 소프트웨어 개발. 블레이드 제조 분야에서 컴퓨터 기술이 광범위하게 적용됨에 따라 기계 학습 및 수치 시뮬레이션을 기반으로 한 지능형 제조 기술도 블레이드 전체 프로세스의 오류 제어에 중요한 역할을 하여 크기 제어 정확도를 향상시킵니다. 블레이드의.


