


전문가 설명: 항공기 엔진 연소실을 완전히 개조하는 방법
항공기 엔진의 연소실은 높은 압력과 온도에서 작동하며, 일정 기간 작동한 후에는 갈색으로 변하거나 심지어 타버릴 수도 있습니다. 그러나 일련의 유지 관리 과정을 거치면 새 것처럼 보일 뿐만 아니라 동작도 새 것처럼 보일 수 있습니다. 새로운.
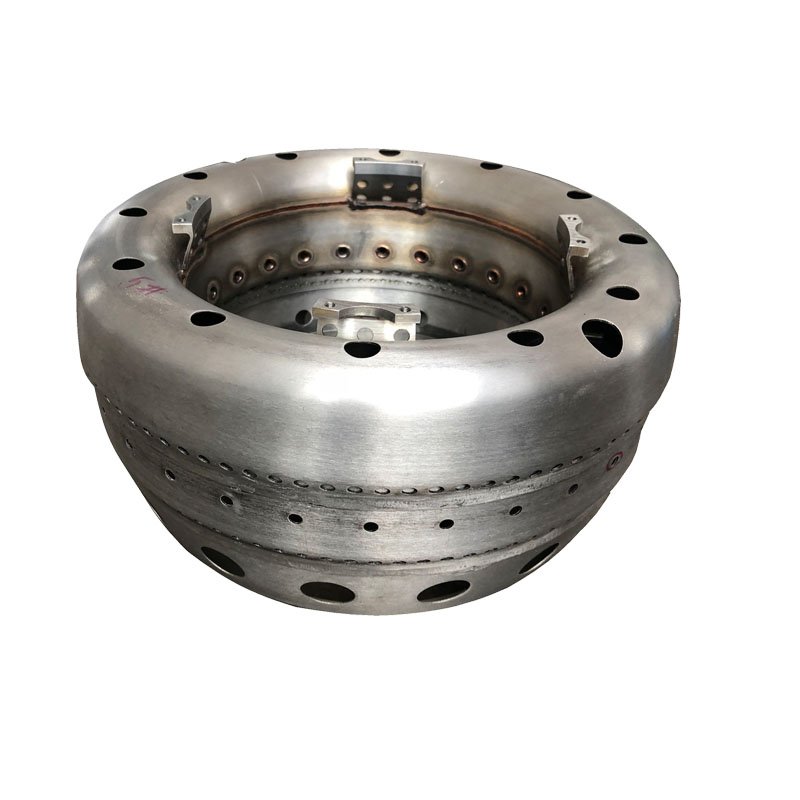
V2500 및 CFM56-3 터보팬 엔진을 예로 들어 보겠습니다. 연소실은 짧은 링 구조로 되어 있으며, 20개의 와류 연료 노즐이 고압 압축기에서 안개 연료와 공기를 분사하고, 이는 점화 노즐에 의해 점화되어 열 스트레스가 낮은 일정한 연소 모드를 만들어냅니다. V2500 연소실이 연결되어 있습니다. 내부 링과 외부 링이 꼭 맞아야 합니다. 외부 링의 돔은 20개의 연료 노즐 가이드 링과 같은 간격으로 배치되어 있으며 20개의 코팅 타일과 일치합니다. 내륜과 외륜은 5개 층으로 나누어져 있으며, 각 층에는 10개의 코팅 타일이 있으며, 타일은 내부 공간 전체가 코팅으로 덮이도록 촘촘하게 배열되어 있습니다.
외륜 상부는 7~8번 연료노즐 부근, 즉 4~5시 위치에 점화노즐 가이드링 2개가 연속적으로 분포되어 있다. 외륜 윗면에는 부싱이 있는 구멍이 5개 있는데, 이 구멍이 연소실 전단을 고정하는 역할을 합니다. 내륜과 외륜 벽에 있는 큰 구멍을 통해 유입되는 가스는 주로 연소실의 연소실 연소실을 줄이는 데 사용됩니다. 연소의 작은 부분을 제외한 고압 터빈의 입구 온도. 측벽의 작은 구멍을 통해 유입되는 가스는 타일 뒤의 빗살 틈을 통해 벽과 타일을 냉각하는데 사용됩니다. 내륜은 플랜지를 통해 몸체와 연결되며, 연소실 출구는 1단에 가깝습니다. 고압 터빈의 가이드 블레이드.

CFM56-3 연소실은 내부 링, 외부 링, 내부 커버, 외부 커버 및 돔 커버로 구성됩니다. 외륜과 외커버의 용접 또는 볼트체결 여부, 완충장치 유무에 따라 5가지 구성으로 구분됩니다. 돔은 2단계로 분포된 20개의 연료 노즐 가이드 링을 덮고 있습니다. 내부 및 외부 커버는 흐름을 안정화하는 데 사용됩니다. 내부 및 외부 링은 일체형 디자인으로 각각 여러 겹의 패널로 구성되어 있으며 패널은 루트에서 등거리에 있는 구멍에 의해 도입된 가스에 의해 냉각됩니다. 외부 링 4시, 8시 위치에 점화노즐 가이드 링이 있고, 연소실 내부는 코팅으로 덮여 있고, 전단은 고정되지 않고, 후단(연소실 출구)의 연결 방식은 의 것과 동일 V2500.

1단계: 분해
V2500 연소실의 내부 링과 외부 링은 서로 결합되어 있으며 쉽게 분해됩니다. 지붕널은 개별적으로 교체 가능하며 내부 및 외부 링에 볼트로 고정되어 있습니다. 연료 노즐 가이드 링은 내부와 외부의 두 부분으로 구성되어 있으며 나사를 풀기 전에 두 개의 조인트 솔더 조인트를 연마해야 합니다. 이는 또한 첫 번째 작업입니다. 외부 링을 완전히 분해하는 단계.
CFM56-3 연소실은 결함이 서비스 범위를 초과하거나 구성요소를 교체 또는 수리해야 하는 경우에만 제거해야 하며, 이는 외부 볼트를 고정하는 납땜 접합부를 연마하는 것부터 시작됩니다. 한 구성에는 볼트가 있고 다른 구성에는 80개가 있습니다. 이 볼트를 제거하면 연소실이 5~4개 부분으로 분해됩니다(외부 링이 돔 커버와 함께 용접됨). 패널을 포함한 기타 부품은 용접구조로 되어 있어 단순 분해가 불가능합니다.

2단계: 세탁
V2500은 뜨거운 물로 청소할 수 있습니다. 오염이 심할 경우 알칼리용액(82~93도)에 30~90분간 담가둔 후 뜨거운 물로 세척하시면 됩니다. 유지보수 수준에 따라 FPI 수행 여부를 결정합니다.
CFM56-3은 스팀 청소(100°C)에 권장되며 고정식과 휴대형이 있습니다.
3단계: 확인
V2500 연소실은 내부 링과 외부 링으로 분해하여 청소하고 검사를 위해 보낼 수 있습니다. 내륜과 외륜의 손상은 대개 균열이나 절제로 발생하며 이는 용접으로 수리할 수 있습니다. 내륜과 외륜이 일치하는 위치와 외륜이 몸체와 일치하는 위치의 크기는 요구 사항을 충족해야 하며, 일정한 거칠기를 유지해야 하며, 그렇지 않으면 스프레이 수리를 수행해야 합니다. 타일이 내부 링과 외부 링에 잘 연결되어 있는지 여부는 그 사이의 간격을 측정하여 결정해야하며 연료 노즐 가이드 링과 평면의 각도는 9도 52'30 "~13도 52'30"사이입니다.
연료 노즐 가이드 링의 방사형 이동 범위는 3.048mm보다 커야 하며 그렇지 않으면 교체해야 합니다. CFM56-3 연소실 균열, 제거 및 코팅 손실에 대한 검사 방법은 V2500과 유사합니다. 하지만 코팅이 손상되면 타일은 V2500처럼 교체가 불가능하고 재도포만 가능합니다.

진공 브레이징 수리에 손상이 있는 경우 연소실 모델, 외부 커버는 브레이징 연결입니다. 1단계 연료 노즐 가이드 링은 자유롭게 회전할 수 있어야 하지만 회전 범위는 360도를 초과할 수 없습니다. 그렇지 않은 경우에는 반드시 수리를 받다.
2단계 연료 노즐 가이드 링은 고정되어 있습니다. 내부 및 외부 링의 각 밀봉 가장자리는 손상된 경우 스프레이 또는 용접으로 수리할 수 있습니다. 연소실을 여러 부분으로 나눈 후 각 부분을 자체 검사 장치에 설치하여 크기와 위치를 확인해야 합니다. 연소실은 쉽게 변형되며 특수 도구(예: 유압 장치)로 교정할 수 있습니다.

4단계: 수리 및 코팅
V2500 내부 및 외부 링 수리: 내부 및 외부 링 벽의 균열 또는 절제가 직접 용접 범위를 초과하는 경우 스티칭 수리가 필요합니다. 수리된 재료는 링 벽과 동일한 재질 및 두께로 제작될 수 있으며, 또는 다른 사용 가능한 연소실과 동일한 위치에서 절단될 수 있습니다.
수리부위의 갈라지거나 절제된 부분을 먼저 연마하려면 낱장 시트를 손상된 부분과 동일한 모양으로 만들어야 합니다. (손상된 부분의 측면 사이의 간격은 0.381mm 이내로 유지되어야 합니다.) , 스폿 용접 방법으로 고정합니다. 용접 및 연마 후에 드릴 구멍을 뚫어야 합니다. 기존 구멍을 템플릿으로 사용하여 드릴 구멍 위치를 표시할 수 있습니다. 그런 다음 레이저 드릴링, 드릴링 머신 또는 EDM 및 기타 드릴링 방법을 사용하여 원본과 동일한 구멍을 손으로 만들 수도 있습니다.

마지막으로 열처리는 응력을 풀어주고(최대 온도는 990도) FPI 검사를 하는 것입니다. CFM56-3의 연소실 서비스에는 부품 교체가 용접으로 이루어지기 때문에 많은 용접 수리가 필요합니다. 벽이 얇은 부분에는 용접 중 변형을 방지하기 위해 설치해야 합니다. 본 절에서는 내륜, 외륜 및 돔 커버 라이닝에 적용된 TBC(열 차단 코팅)의 보수에 대해 설명합니다. 라이닝 코팅은 베이스 코팅 CP6023(니켈 크롬 알루미늄 이트륨)과 표면 코팅 CP6024()의 두 층으로 구성됩니다. 지르코늄 이트륨). 코팅을 제거하는 방법에는 두 가지가 있습니다.
첫 번째는 고압수(138~410kN/m2)로 2개의 코팅을 동시에 제거하는 방법으로, 1회당 바닥 코팅 잔여물 5%와 모재 0.03mm가 제거되도록 합니다. 수리하다. 그런 다음 부품의 용접성을 향상시키고 연성을 회복하기 위해 어닐링됩니다. 두 번째는 알루미나 건조 모래로 상단 코팅을 제거합니다. 세척 후 어닐링 처리를 합니다.

그런 다음 바닥 코팅을 제거하는 용액을 준비하십시오. 염산 용액과 질산 용액을 16도에서 같은 비율로 섞은 다음 해당 부품을 3~4시간(21도) 동안 담근 다음 냉수와 온수로 헹구고 건조시킵니다. 필요한 경우, 알루미나 건조 모래를 사용하여 잔여 코팅을 제거합니다.
코팅 분사 : 먼저 분사되지 않는 위치를 보호하고, 분사면을 알루미나 드라이 블로운 샌드로 청소하고, 바닥 코팅({{0}}.1 ~ 0.15mm)을 플라즈마 분사합니다. ), 하부코팅 분사 후 2시간 이내에 표면코팅(0.20 ~ 0.30mm)을 도포하고, 두꺼운 코팅은 0.33 ~ 0.43mm 도포합니다. 살포.


